Esmalte al fuego sobre cobre y plata:del polvo de vidrio a la pieza cocida
- Composición y transparencia
- Base de cobre y de plata
- Tamizado y aplicación
- Horno de mufla
- Contraesmalte y alabeo
- Acabado y defectos
Gestizo reúne apuntes de taller sobre esmalte al fuego, esa técnica en la que un vidrio molido funde sobre el metal a unos ochocientos grados y queda unido a él. Aquí se explica qué ocurre dentro de la mufla, por qué un transparente sale turbio, cómo se prepara una chapa para que el esmalte agarre y qué hacer cuando la pieza sale del horno con la forma cambiada.
Qué es exactamente el esmalte y por qué unos son transparentes y otros no
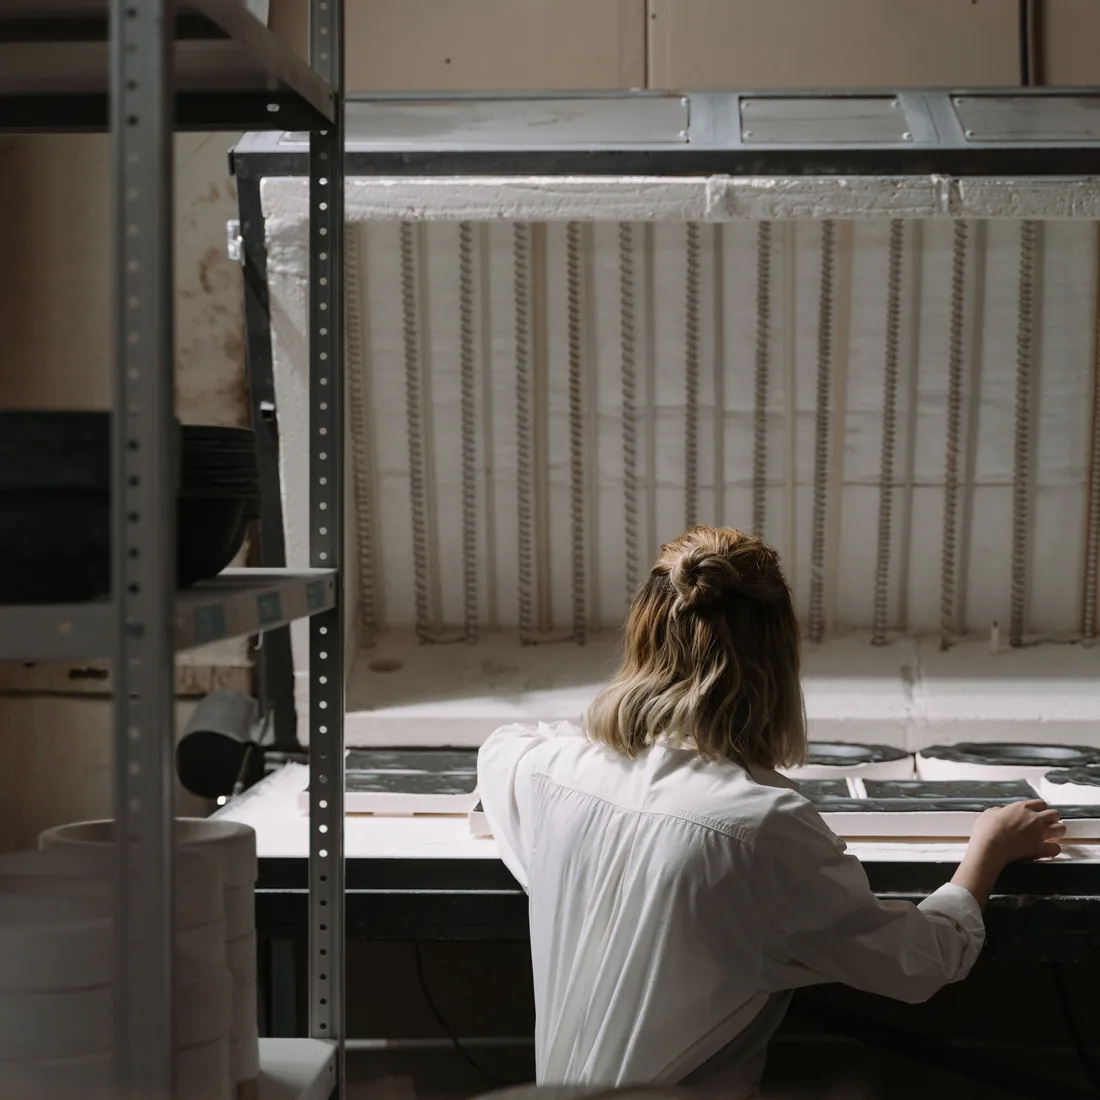
El esmalte para joyería es un vidrio de baja temperatura de fusión, fabricado en placas o panes y molido después hasta un polvo fino, habitualmente de malla 80. Su base es sílice, a la que se añaden fundentes —plomo, boro, potasio, sodio— que rebajan el punto de fusión hasta la franja en la que el cobre y la plata aguantan sin deformarse. El color procede de óxidos metálicos disueltos en esa masa vítrea: cobalto para los azules, cromo y cobre para los verdes, hierro para los ocres, selenio y oro para la familia de los rojos, que es la más caprichosa del muestrario.
La transparencia no depende del color sino de si el vidrio lleva o no partículas que dispersen la luz. Un transparente deja ver el metal y todo lo que haya debajo, incluidas las manchas de óxido y las marcas de lima. Un opaco lleva opacificantes —óxido de estaño o compuestos de circonio— que lo vuelven un plano de color macizo. Entre ambos están los opalescentes, que tapan a medias y cambian de aspecto según el número de cocciones: suelen aclararse o «cuajar» a partir del segundo fuego.
Conviene añadir dos categorías más. El fondant o flux es un esmalte incoloro que se usa como capa base sobre el cobre y como aislante entre el metal y los colores delicados. Y los esmaltes duros y blandos: los primeros funden más alto y se aplican en las primeras capas, los segundos funden antes y se reservan para las últimas, de modo que cada nueva cocción no arruine lo ya hecho.
- Transparentes: reaccionan con el metal; sobre cobre desnudo muchos verdes y azules se ensucian, sobre plata fina o sobre una base de fondant ganan luz.
- Opacos: perdonan mucho más el estado de la superficie, pero cualquier irregularidad de grosor se nota al final como diferencia de brillo.
- Opalescentes: exigen control de tiempo; un minuto de más los vuelve lechosos y ya no hay marcha atrás.
- Esmaltes con plomo y sin plomo: los segundos tienen una paleta algo más corta y funden en una franja más alta; mezclarlos en la misma pieza sin probarlos antes es una fuente segura de grietas.
Preparar la base de cobre o de plata antes del primer fuego
El soporte habitual es el cobre electrolítico en chapa de 0,8 a 1 mm. Por debajo de 0,6 mm la pieza se alabea con facilidad; por encima de 1,2 mm tarda tanto en calentarse que el esmalte de la superficie madura antes de que el metal llegue a temperatura. En plata, la ley 999 se comporta mucho mejor que la 925: el cobre de la aleación migra a la superficie durante las cocciones sucesivas y forma esa mancha oscura que se conoce como fuego negro, imposible de eliminar bajo un transparente.
La preparación consiste en recocer, decapar y desengrasar, siempre en ese orden. El recocido elimina tensiones del laminado y quema restos orgánicos. El decapado retira el óxido formado: un baño caliente de ácido cítrico saturado funciona bien y es mucho más manejable que el sulfúrico diluido. Después se enjuaga con abundante agua y se frota con pincel de fibra de vidrio o con lana de acero fina, hasta que el agua moje la superficie de forma uniforme, sin formar gotas. A partir de ese momento la chapa se sujeta por los bordes: la grasa de un dedo basta para dejar un hueco visible en la primera cocción.
La forma también se decide antes. Un disco plano de más de cuatro centímetros tiende a moverse, así que suele darse una ligera curvatura con martillo de bola o con embutidor; una superficie abombada distribuye mejor las tensiones. Los agujeros de colgado, los bordes limados y los remaches se resuelven en esta fase, porque taladrar o limar una pieza ya esmaltada casi siempre termina en un saltado.
- Chapa de cobre de 0,8–1 mm para piezas de hasta unos seis centímetros.
- Recocido, decapado en cítrico caliente, enjuague largo y cepillado de fibra de vidrio.
- Prueba del agua: si moja la superficie sin cortarse en gotas, el metal está limpio.
- Bordes limados y perforaciones hechas antes de aplicar la primera capa.
- Ligera curvatura en piezas planas grandes para reducir el alabeo posterior.
Tamizar en seco o aplicar en húmedo: dos maneras de colocar el polvo
En seco, el esmalte se espolvorea con un tamiz de malla 80 a 100 sobre la pieza previamente rociada con un aglutinante orgánico muy diluido. El movimiento es corto y repetido, manteniendo el tamiz a unos diez centímetros para que el polvo caiga de forma pareja. La capa útil ronda los tres o cuatro décimas de milímetro: lo suficiente para que no se vea el metal a contraluz y lo bastante fina para que funda por completo en un par de minutos. Una capa gruesa no ahorra cocciones, solo produce burbujas y bordes que se retraen.
En húmedo se trabaja con el esmalte lavado. El polvo se remueve con agua destilada en un cuenco, se deja posar unos segundos y se retira el agua turbia; la operación se repite hasta que el agua sale casi limpia. Ese lodo fino se coloca con espátula, pincel o cuentagotas, se empuja hasta los bordes golpeando suavemente la mesa y se drena el exceso de agua con la punta de un papel absorbente. Es el método obligado para rellenar alvéolos y celdillas, porque permite llevar el material exactamente donde debe estar.
Cualquiera de las dos vías termina igual: la pieza tiene que estar completamente seca antes de entrar al horno. Sobre la bóveda de la mufla o sobre una placa caliente, tres o cinco minutos suelen bastar. Si queda humedad, el vapor empuja el polvo al fundir y deja cráteres, zonas desnudas y pequeñas explosiones que dispersan material dentro del horno.
La cocción: temperaturas, tiempos y lectura de la superficie
La franja habitual de trabajo va de 780 a 900 °C. Muchos talleres cuecen en torno a 820–860 °C, que es donde la mayoría de los esmaltes maduran en un tiempo razonable sin castigar el cobre. Lo importante no es el número exacto sino la estabilidad: el horno debe estar precalentado y recuperar temperatura rápido tras abrir la puerta, porque una mufla fría alarga la cocción y multiplica el óxido en las zonas de metal visto.
Una pieza pequeña permanece dentro entre noventa segundos y tres minutos. El control es visual y se aprende mirando, no midiendo. La superficie pasa por tres estados reconocibles y el momento de sacarla depende del efecto buscado, no de un cronómetro.
- Fase de granulado: el esmalte sigue siendo polvo sinterizado, con aspecto de azúcar. Aún no hay fusión.
- Piel de naranja: la superficie brilla pero conserva ondulaciones. Es un punto válido de parada para capas intermedias y para ciertos mates.
- Fusión plena: el esmalte se estira y refleja como un espejo. Un fuego más allá de aquí empieza a quemar los colores y a retraer los bordes.
El orden de las capas sigue una lógica sencilla: primero los esmaltes que funden más alto, después los más blandos. Cada nueva cocción vuelve a someter a todo lo anterior, así que una pieza de seis fuegos tiene sus primeras capas cocidas seis veces. La pieza se apoya en un trébede de acero inoxidable o en una rejilla, con el menor contacto posible, y se retira con horquilla larga. El enfriamiento se hace sobre una placa refractaria, al abrigo de corrientes: un choque térmico en ese momento agrieta el esmalte que acaba de solidificar.
Champlevé, cloisonné y esmalte pintado
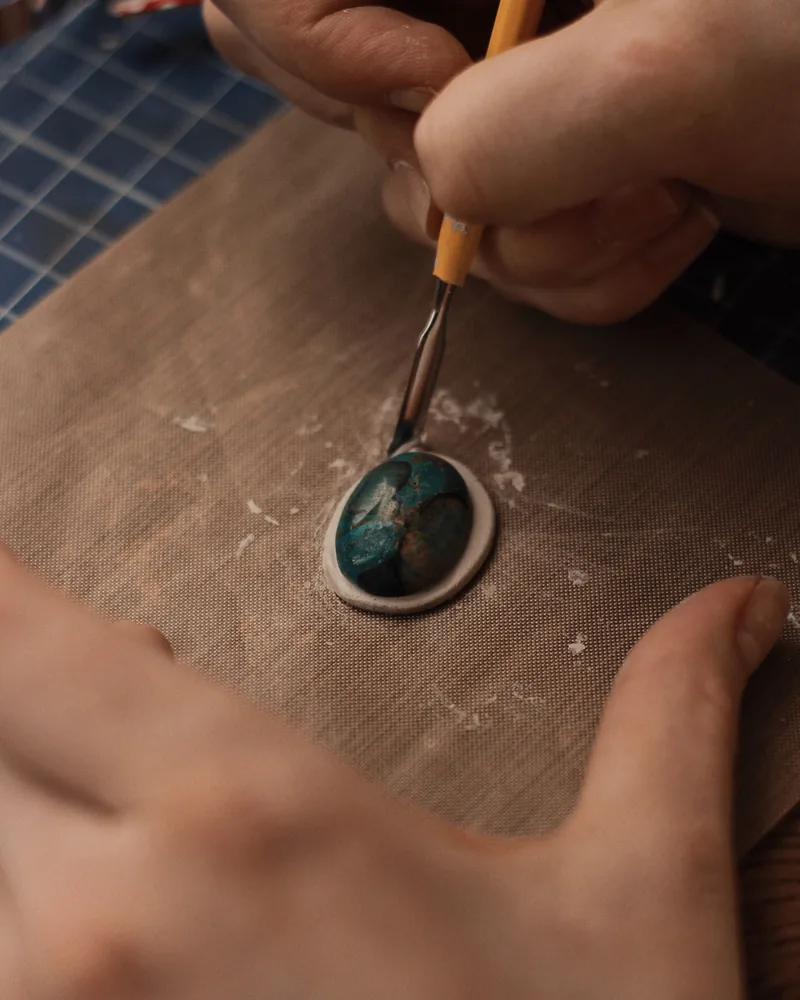
Las tres técnicas clásicas se distinguen por cómo se delimita el color sobre el metal. En el champlevé, o esmalte excavado, se vacían cavidades en una chapa gruesa —con buril, con fresa o por mordido químico— y se rellenan con esmalte hasta enrasar con el metal. El dibujo lo forman las paredes que quedan en pie, por lo que el diseño se resuelve en la fase de desbaste y ya no se modifica.
El cloisonné construye esas mismas divisiones añadiendo material: hilos finos de plata fina o de oro, de unas tres décimas de espesor, doblados con alicates de punta y colocados de canto sobre una primera capa de esmalte ya cocida. Una cocción corta los fija; después se rellenan las celdillas una a una, en húmedo, con varias cargas sucesivas, porque el esmalte pierde volumen al fundir. Los hilos tienden a desplazarse en los primeros fuegos si la capa base es demasiado blanda o si se ha cargado demasiado material de golpe.
El esmalte pintado prescinde de las divisiones. Sobre un fondo cocido, normalmente blanco o negro, se aplican esmaltes molidos muy finos, a menudo mezclados con un medio graso, y se van construyendo los tonos en cocciones sucesivas a temperatura descendente. Es la técnica más próxima a la pintura y la que más fuegos exige: cada capa es delgada, apenas modifica lo anterior y depende por completo de que las temperaturas vayan bajando fuego tras fuego.
Contraesmalte y control del alabeo
El esmalte y el metal se dilatan de forma distinta. Al enfriarse, la capa de vidrio se contrae y tira de la cara esmaltada; si la otra cara está desnuda, la pieza se curva y, en casos extremos, el esmalte se desprende en escamas semanas después. El contraesmalte es simplemente una capa aplicada en el reverso para equilibrar esa tracción.
Suele aplicarse antes que la cara vista, o en el mismo fuego si la pieza es pequeña y se apoya sobre puntas. No necesita ser bonito: es habitual reservar para ello los restos de colores mezclados, siempre que fundan en una franja parecida a la del anverso. Lo que sí importa es el grosor, que debe ser comparable al de la cara principal, y la cobertura, que ha de llegar cerca de los bordes sin rebasarlos.
No todas las piezas lo necesitan. En superficies abombadas y rígidas, o en piezas por debajo de dos o tres centímetros, la tensión se reparte y el metal aguanta. En cambio, cualquier plano de más de cuatro centímetros, y prácticamente todas las placas finas, se contraesmaltan por norma. Si aun así aparece curvatura, se corrige en caliente: al sacar la pieza del horno, con el esmalte todavía blando, se prensa unos segundos entre dos placas refractarias.
Esmerilado, lijado y el último fuego
Cuando el relleno debe quedar a ras del metal —champlevé y cloisonné siempre, y con frecuencia también las piezas planas— hay que rebajar. Se empieza con piedra de carborundo bajo un chorro de agua, con movimientos circulares y presión moderada, hasta que los hilos o los bordes de las cavidades asoman de manera continua. Trabajar en seco no es una alternativa: además de calentar el vidrio, genera un polvo que no debe respirarse.
Después vienen los abrasivos al agua, del grano 400 al 1200, enjuagando la pieza y las manos al cambiar de grano para no arrastrar partículas gruesas. En este punto la superficie está mate y llena de microrrayas. Hay dos formas de cerrarla. La primera es un último fuego breve, de treinta a sesenta segundos, que devuelve el brillo con un sellado propio del vidrio fundido; exige que la pieza esté perfectamente limpia y seca, porque cualquier resto de abrasivo queda atrapado bajo el brillo. La segunda es el pulido mecánico con pastas finas, que conserva el enrasado exacto y suele preferirse cuando el dibujo depende de que los hilos queden absolutamente planos.
Un acabado mate satinado, detenido en el grano 800 o 1000, es una opción legítima y no un paso incompleto. Para terminar, el metal visto se decapa y se pule aparte, protegiendo el esmalte de los abrasivos más agresivos.
Defectos habituales y qué los provoca
Casi todos los fallos del esmalte al fuego tienen un origen anterior a la cocción. Reconocerlos ahorra fuegos inútiles, porque muchos de ellos se agravan al insistir con el horno.
- Burbujas y cráteres
- Humedad retenida o aglutinante sin quemar. También aparecen cuando la capa es demasiado gruesa y el aire atrapado no encuentra salida durante la fusión.
- Puntos negros dispersos
- Óxido de cobre desprendido del interior del horno o de la propia pieza, y suciedad de la mesa de trabajo. Un decapado deficiente antes de cada fuego es la causa más frecuente.
- Transparentes turbios o apagados
- Esmalte mal lavado, agua con cal o reacción del color con el cobre desnudo. Una capa previa de fondant resuelve la mayoría de estos casos.
- Zonas de metal a la vista en los bordes
- Retracción por exceso de cocción o capa que no llegaba al borde. El esmalte se encoge hacia el centro y deja un filo desnudo que se oxida en el siguiente fuego.
- Grietas finas
- Enfriamiento brusco, corrientes de aire o mezcla de esmaltes con dilataciones incompatibles. A veces se cierran con un fuego corto; si vuelven, el problema es de compatibilidad.
- Saltados y desconchones
- Falta de contraesmalte, esmalte sobre metal graso o golpes en la pieza terminada. Suelen aparecer días después de la última cocción.
- Hilos desplazados en cloisonné
- Capa base demasiado blanda, fijación insuficiente o relleno excesivo en una sola carga.
Seguridad alrededor del horno
Un taller de esmalte combina temperaturas altas, polvo mineral y baños ácidos. Ninguno de los tres es peligroso si se tratan con método, y todos lo son cuando se trabaja deprisa o en un espacio sin ventilar.
- Ventilación real durante la cocción y al tamizar: extracción o, como mínimo, corriente cruzada con la mufla lejos de la zona de respiración.
- Mascarilla con filtro de partículas al moler o tamizar en seco. El polvo de esmalte no se sopla: se recoge en húmedo.
- Gafas con protección frente a la radiación infrarroja para mirar el interior del horno, y protección ocular en el decapado.
- Guantes resistentes al calor y horquilla larga; nunca se entra en la mufla con la mano, ni siquiera con el horno apagado y todavía caliente.
- Superficie de trabajo incombustible junto al horno y espacio libre alrededor: nada de papel, disolventes ni telas cerca.
- Piezas recién sacadas señalizadas en un lugar fijo de la mesa; el esmalte caliente no se distingue del frío a simple vista.
- Ácidos siempre sobre el agua, nunca al revés, y baños etiquetados y tapados al terminar.
- Horno nunca desatendido en marcha, y taller cerrado a niños y animales mientras está en uso.
Con esmaltes que contienen plomo conviene además separar herramientas, no comer ni beber en la zona de trabajo y limpiar la mesa en húmedo al terminar cada sesión.
Qué se publica en Gestizo
Gestizo es un proyecto informativo dedicado al esmalte al fuego. Los textos se organizan alrededor de las fases reales del trabajo —materiales, preparación del metal, aplicación, cocción, técnicas, acabado y seguridad— y se escriben para leerse antes o después de encender el horno, no como sustituto de la práctica.
El material se revisa y se amplía cuando hay algo que matizar: una temperatura que conviene precisar, un defecto que admite otra explicación, una variante de técnica que merece su propio apartado. Cuando un dato depende del equipo concreto, del fabricante del esmalte o del tipo de horno, se dice de forma explícita en lugar de presentarlo como una regla universal.
En la página sobre el proyecto se explica con más detalle su alcance y su carácter editorial.
Contacto
Si detectas un error, echas en falta un tema o quieres comentar algo sobre los contenidos publicados, puedes escribir a [email protected]. Es la única vía de contacto del proyecto y los mensajes se leen y se responden cuando procede.